

Hærdningssystemet er vigtigt for filamentlinjer. For at bekræfte, om hærdningssystemet fungerer effektivt i produktionen af filamentgarn, kan du overveje følgende faktorer:
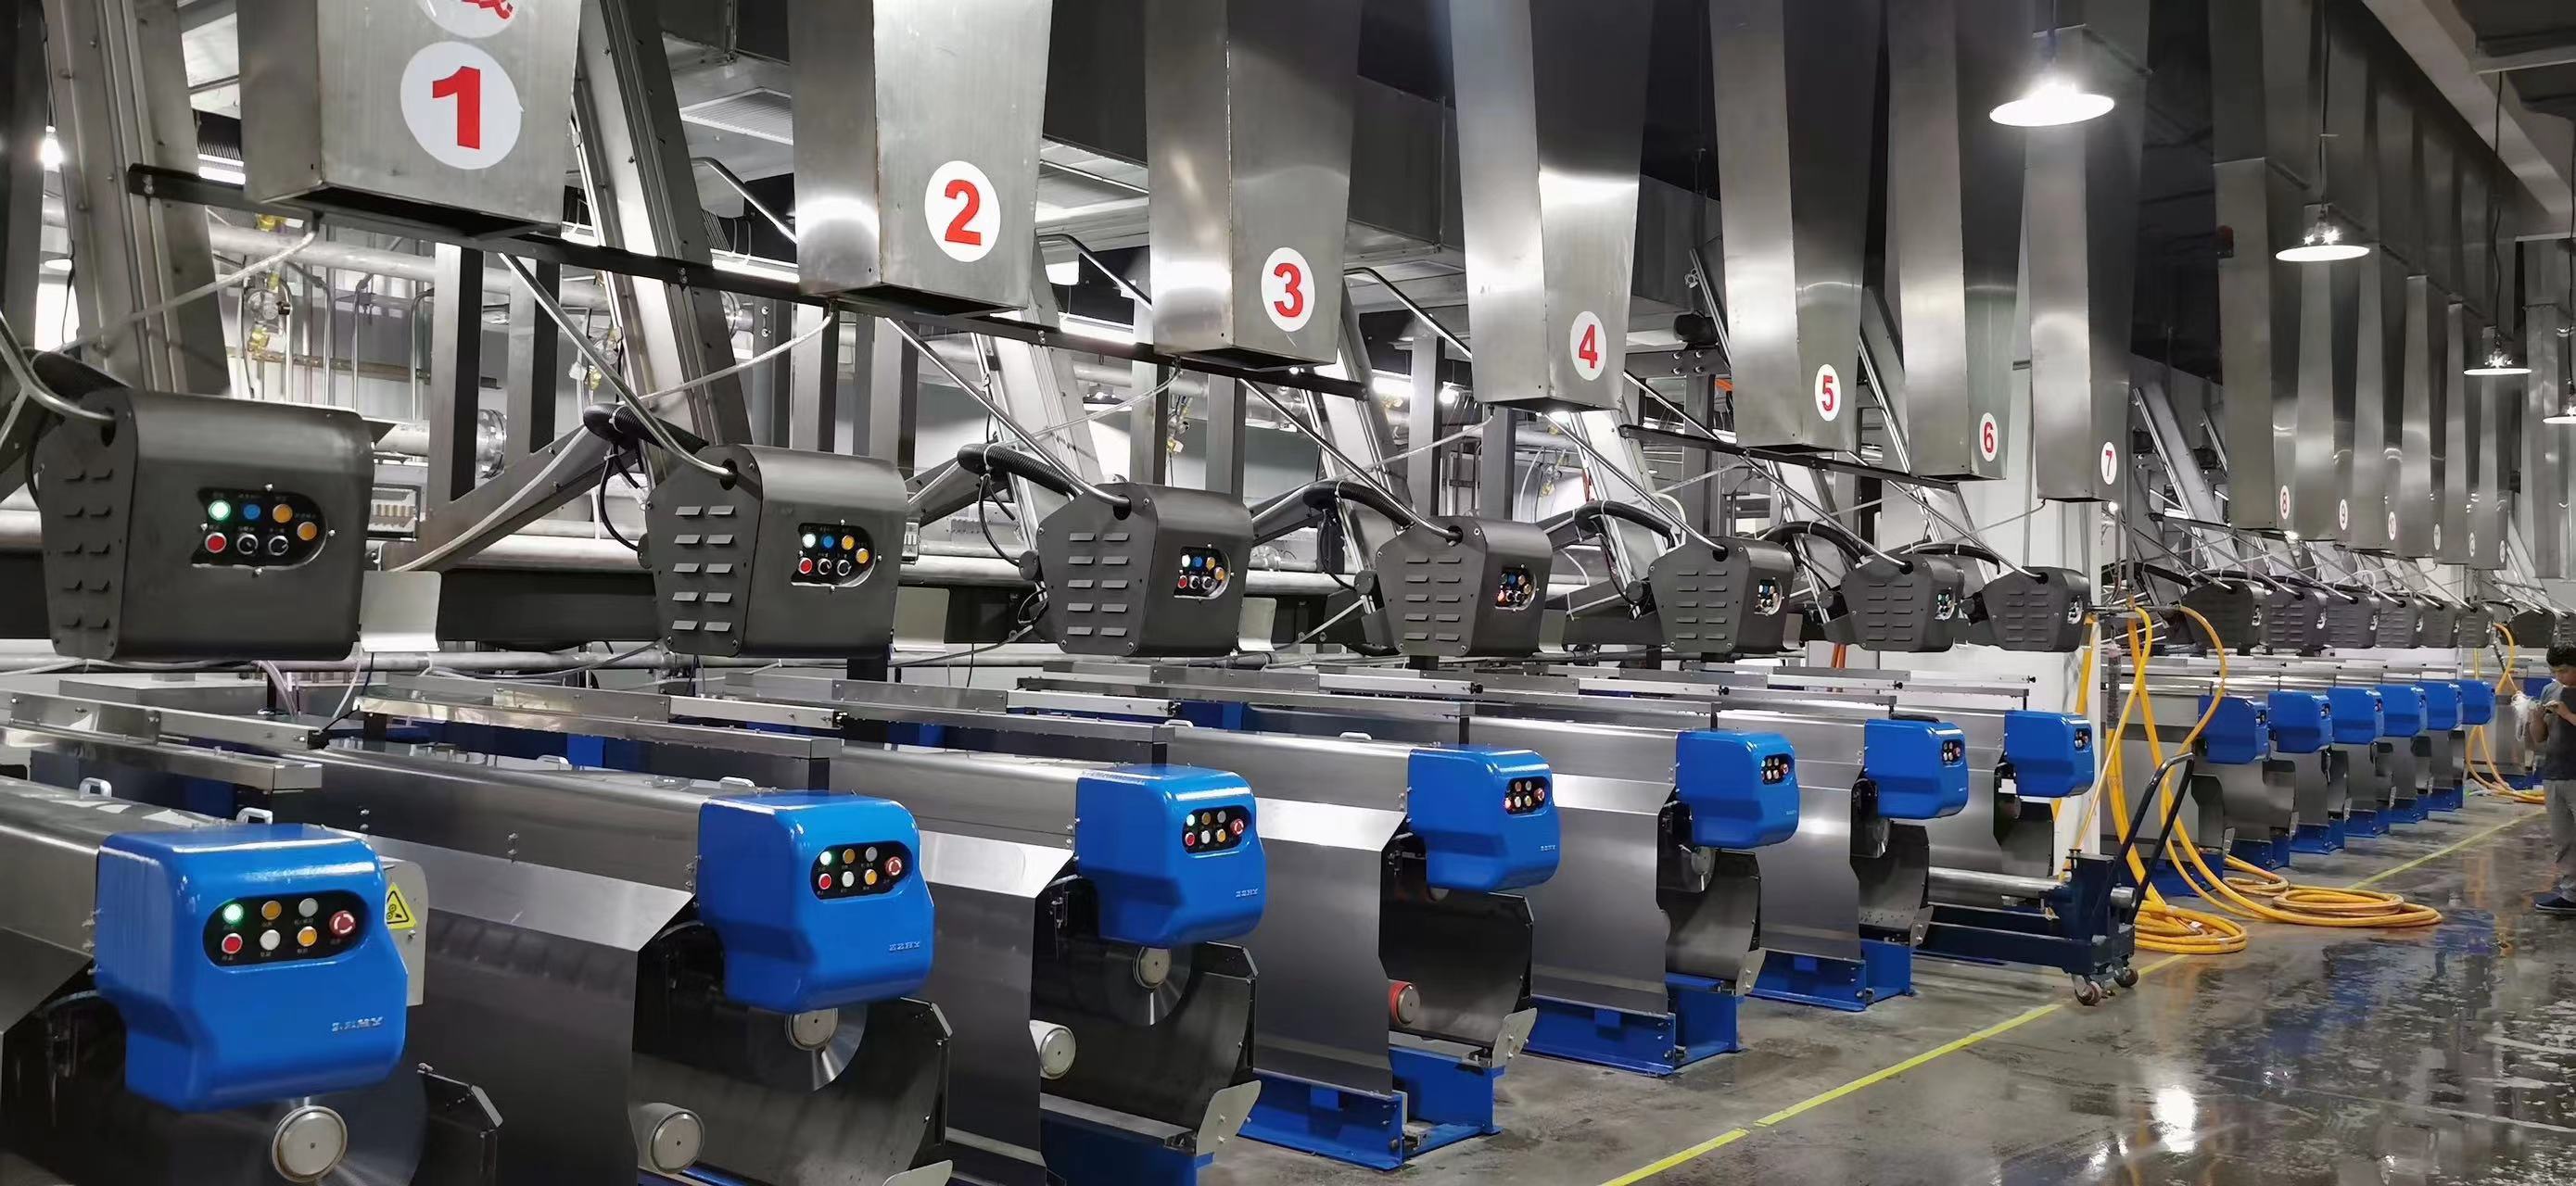
Køling af filament: Kontroller, om kølesystemet giver tilstrækkelig og ensartet køling til filamenterne. Filamenterne bør hurtigt afkøles til den ønskede temperatur for at størkne og stabilisere dem effektivt.
Ensartethed: Vurder ensartetheden af afkølingen på tværs af filamentbundtets bredde og længde. Sørg for, at afkølingsprocessen er ensartet på tværs af hele filamentbundtets tværsnit for at undgå variationer i egenskaber langs garnet.
Garnkvalitet: Evaluer kvaliteten af det producerede garn. Hærdningssystemet skal resultere i garn med de ønskede egenskaber, såsom passende molekylær orientering, trækstyrke, forlængelse, krympning og andre specificerede egenskaber.
Procesparametre: Overvåg og kontroller procesparametrene relateret til kølesystemet, såsom køleluft-/vandtemperatur, flowhastighed, tryk og dysedesign. Disse parametre bør optimeres for at opnå den ønskede kølehastighed og køleprofil.
Visuel inspektion: Udfør visuelle inspektioner af filamenter og garn under produktionen. Se efter tegn på ujævn afkøling, såsom ujævnt overfladeudseende, variationer i diameter eller synlige defekter.
Ydelsesovervågning: Overvåg og registrer løbende relevante procesparametre, herunder temperatur, tryk og køletid, for at sikre, at de forbliver inden for det angivne område. Eventuelle afvigelser bør identificeres og korrigeres omgående.
Kvalitetstest: Udfør regelmæssig kvalitetstest på det producerede garn for at kontrollere, om det opfylder de krævede specifikationer og standarder. Dette kan omfatte test af garnstyrke, forlængelse, krympning, denier, farveægthed og andre relevante egenskaber.
Ved at vurdere disse faktorer og implementere regelmæssige kontroller og kvalitetstest kan du sikre, at afkølingssystemet fungerer korrekt og producerer filamentgarn af den ønskede kvalitet. Det er også vigtigt at overveje eventuelle specifikke krav eller standarder, der er fastsat af din specifikke produktionsproces, og justere afkølingssystemet i overensstemmelse hermed.
Og normalt er der to typer af slukning, du kan vælge imellem:
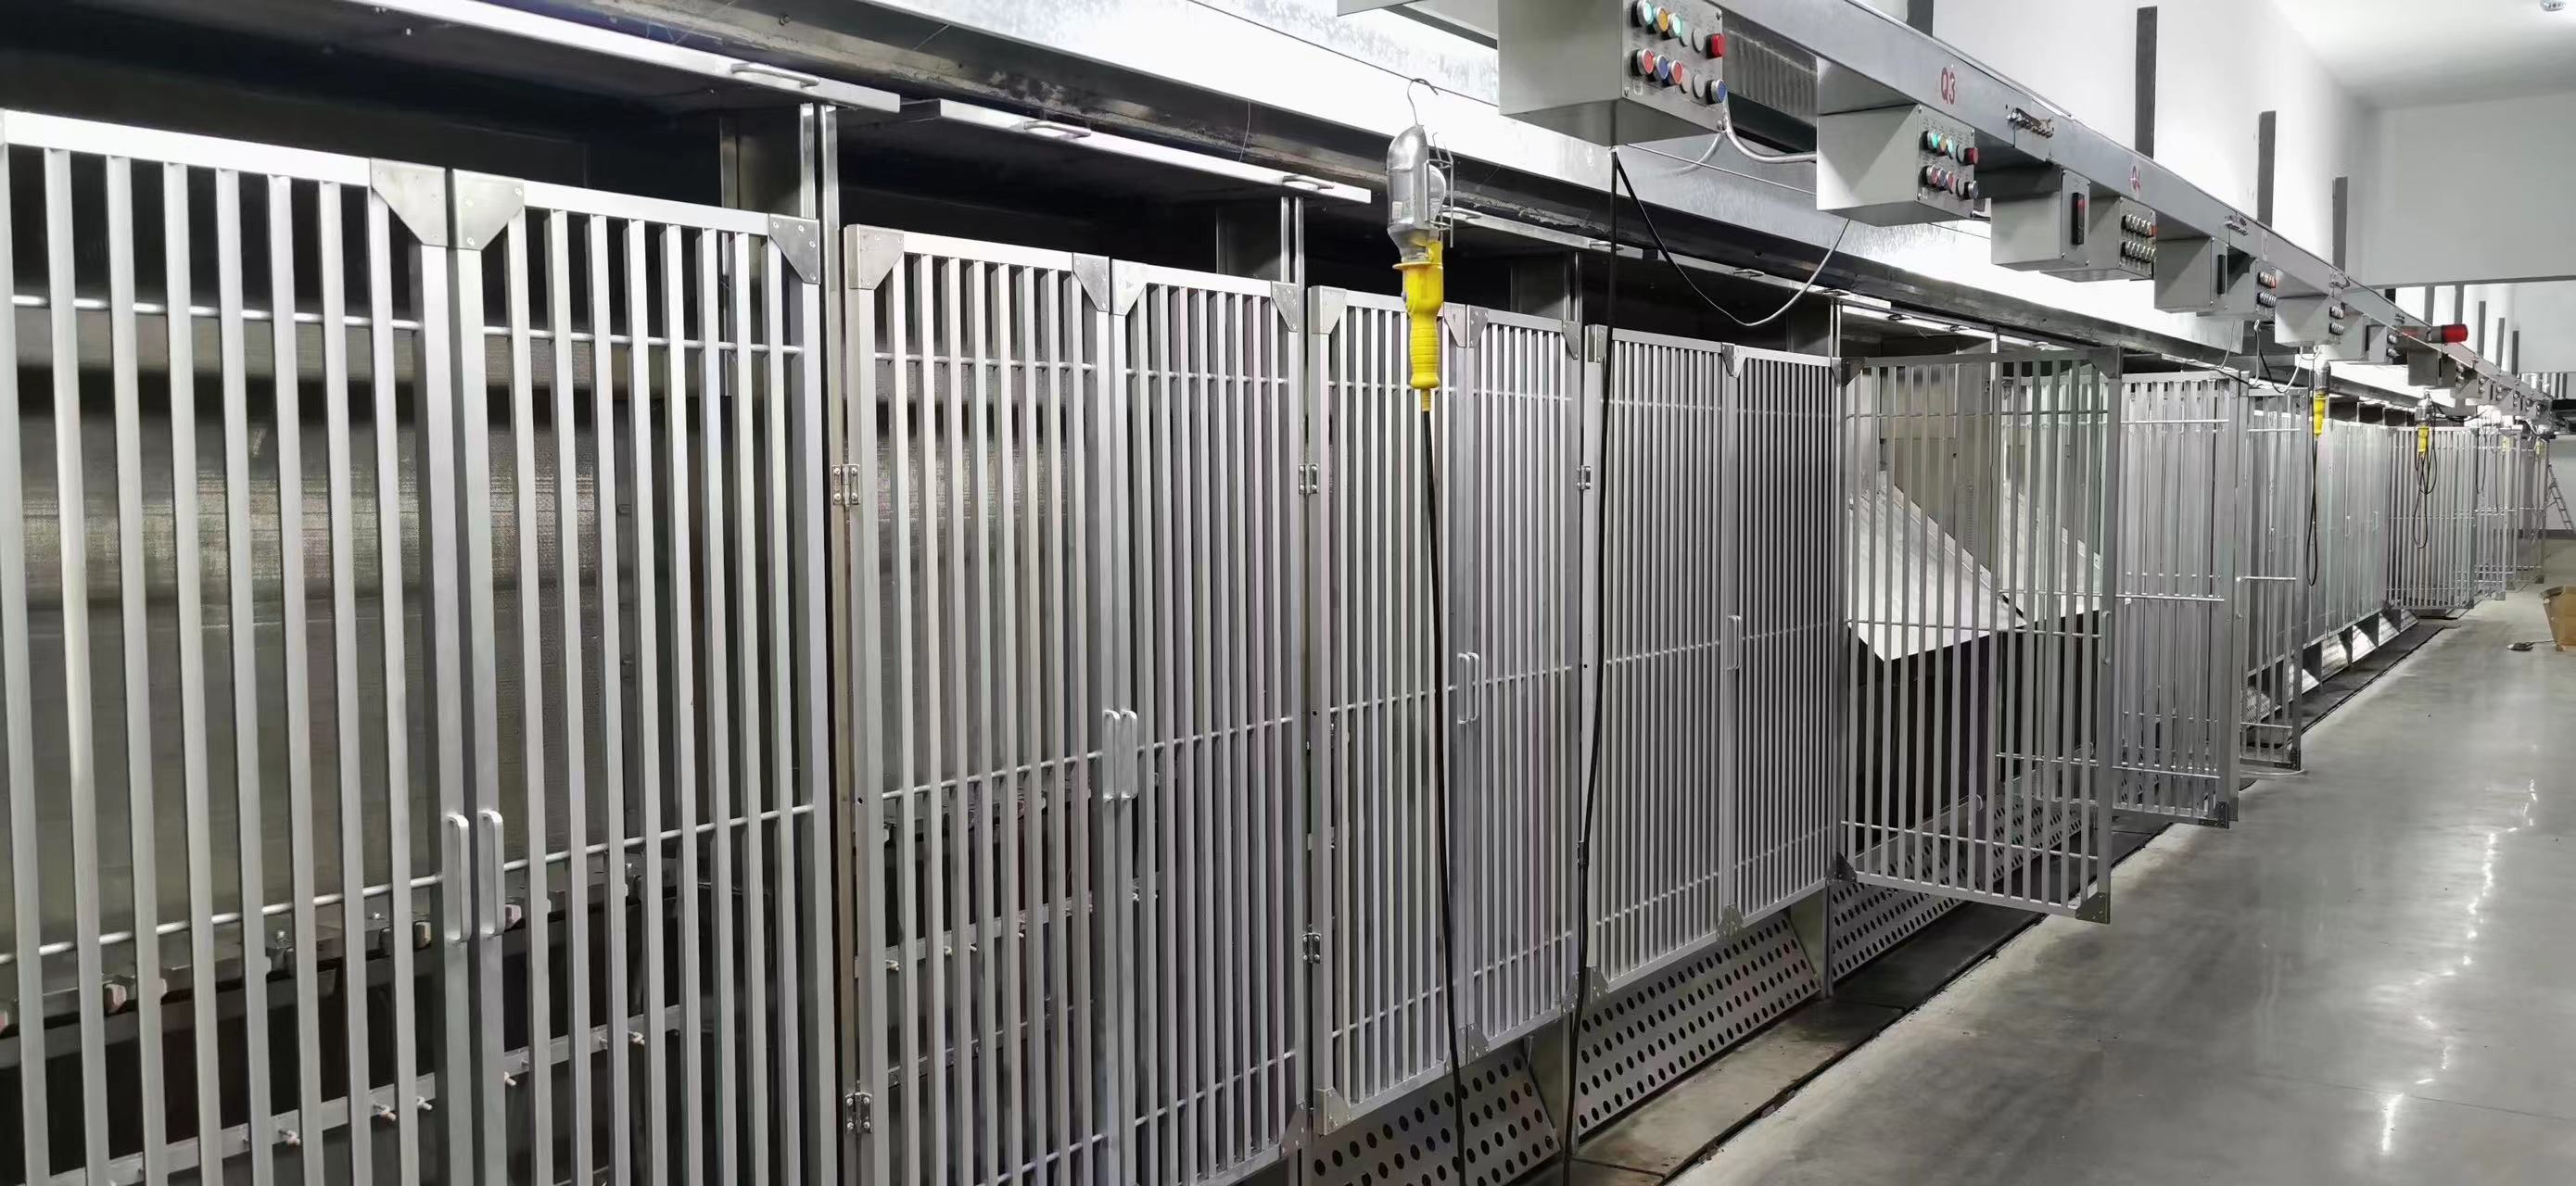
EVO (Edge-Variable Overfeed) bratkøling og krydsblæsning er to forskellige teknikker, der anvendes i produktion af filamentgarn. Her er deres vigtigste forskelle:
EVO (Edge-Variable Overfeed) Quenching: EVO-quenching er en specialiseret bratkølingsteknik, der primært anvendes i FDY (Fully Drawn Yarn) produktion. Det involverer styring af filamenternes kølehastighed, specifikt ved garnets kanter eller selvejer. Ved at justere filamenternes overfeed ved kanterne under bratkølingsprocessen skabes der differentiel krympning mellem garnets centrum og kanter. Denne differentielle krympning bidrager til udviklingen af en ønsket krympestruktur og forbedret fylde i FDY-garnerne.
Krydsdæmpning: Krydsdæmpning er derimod en køleproces, der finder sted umiddelbart efter ekstruderingen af filamenterne i produktionen af filamentgarn. Det involverer at udsætte filamenterne for en hurtig kølemetode, såsom brug af kold luft eller vand, for at størkne og stabilisere dem. Krydsdæmpning hjælper med at bevare den ønskede molekylære orientering og fysiske egenskaber af filamenterne. Det bruges almindeligvis i forskellige typer produktion af filamentgarn, herunder POY (delvist orienteret garn) og FDY.
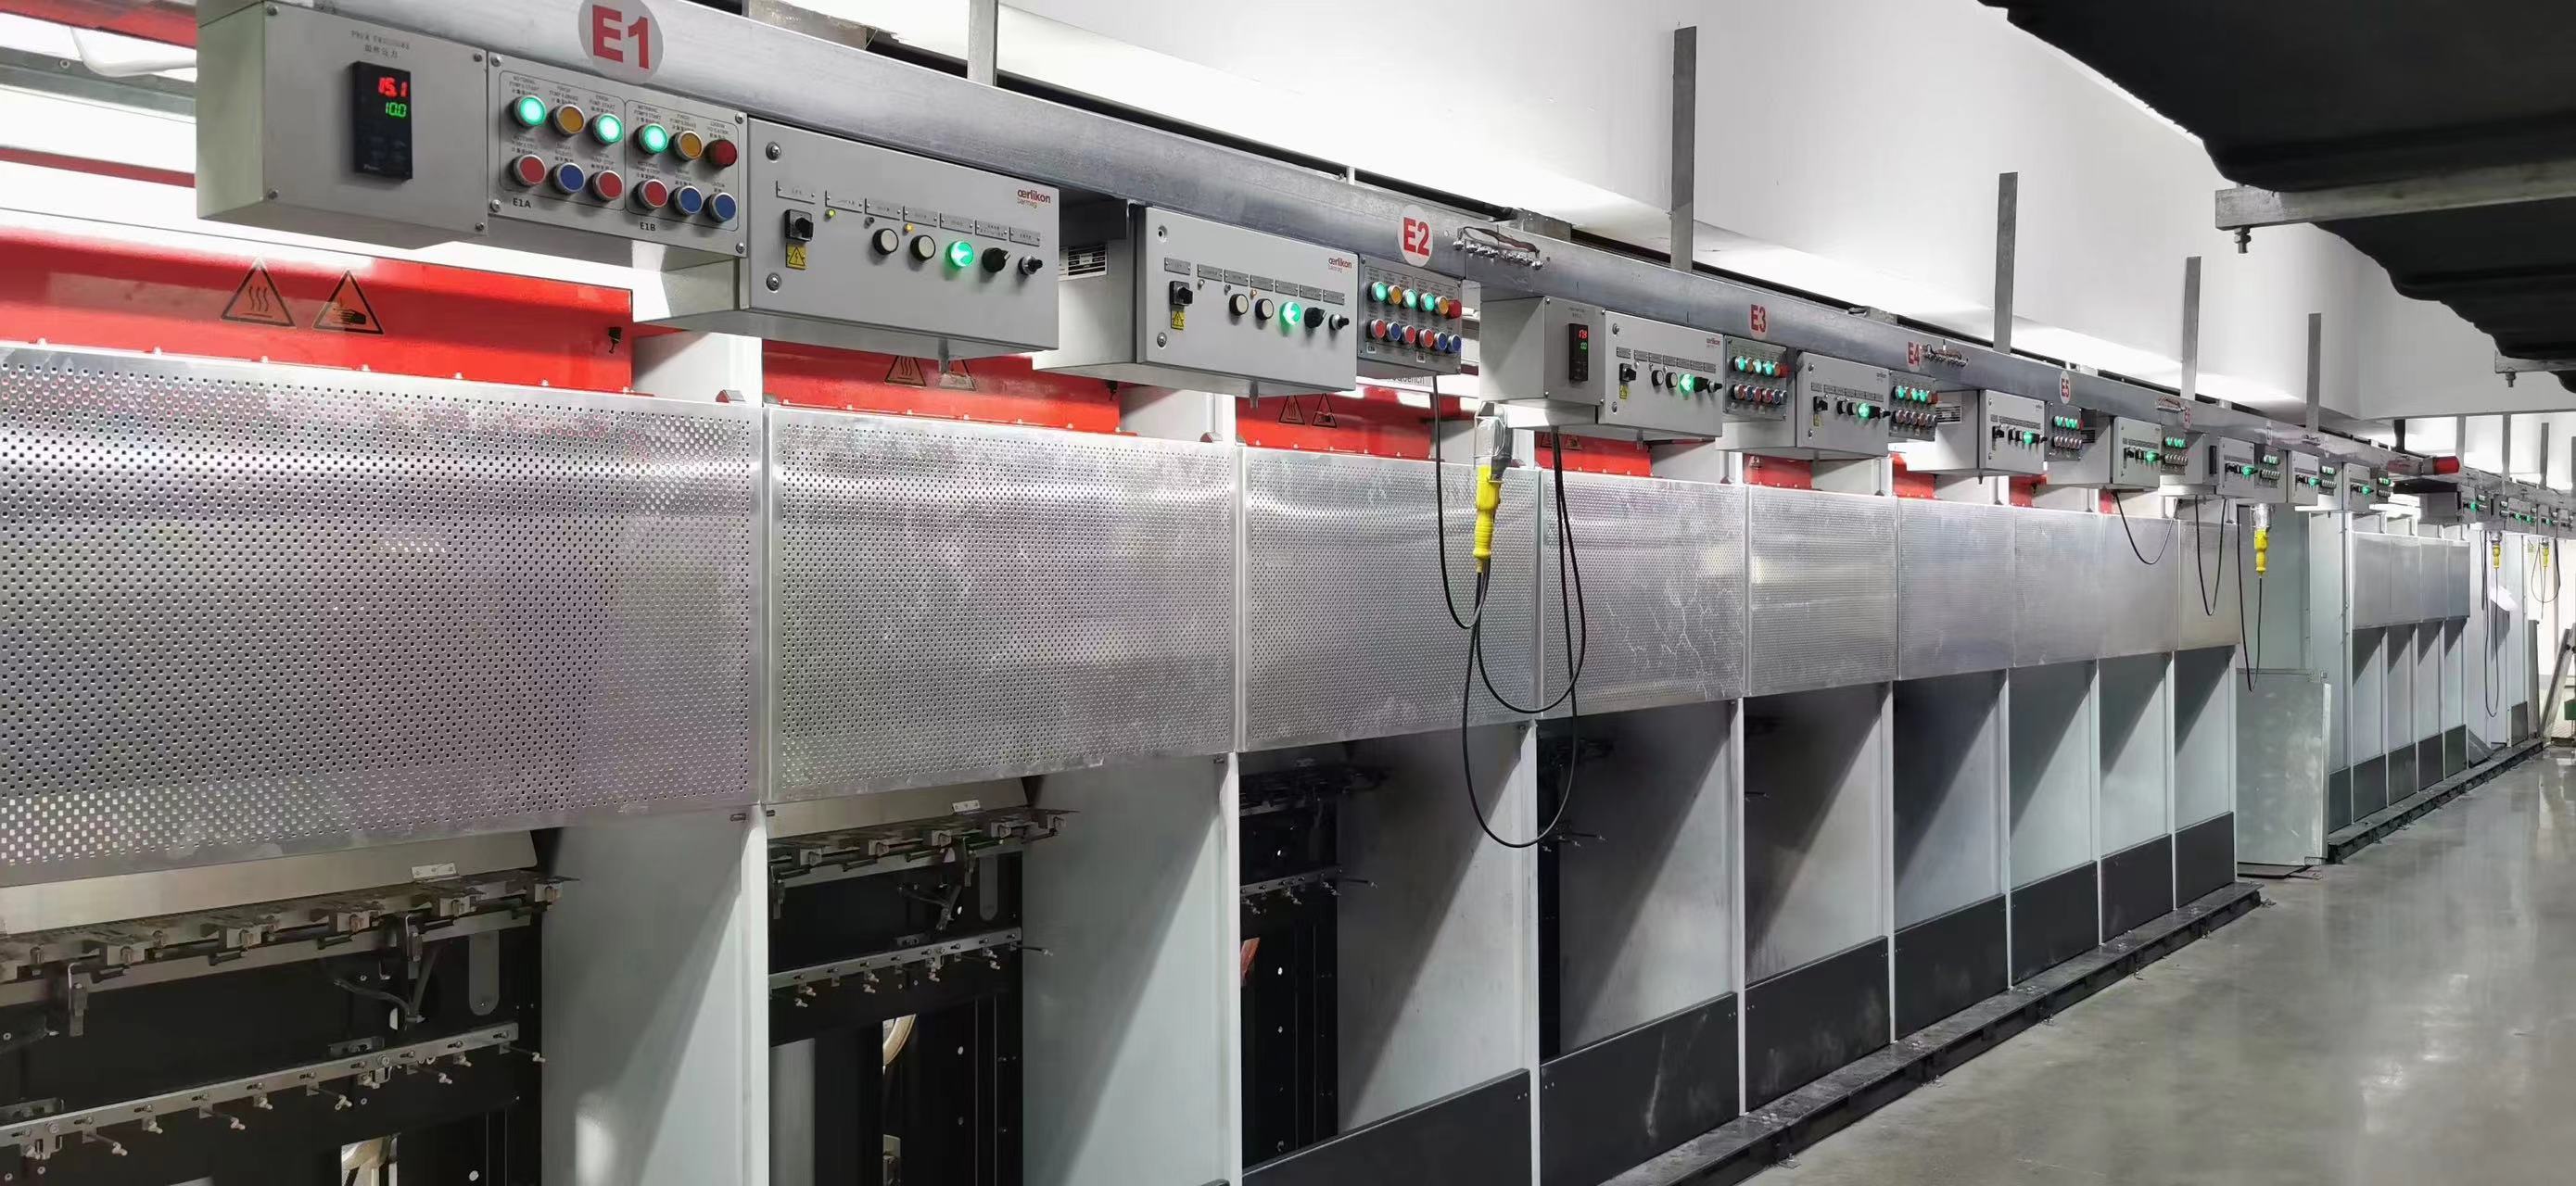
Kort sagt ligger den primære forskel mellem EVO-afkøling og krydsafkøling i deres formål og effekt. EVO-afkøling er specifikt designet til at skabe differentiel krympning og opnå en ønsket krympestruktur og fylde i FDY-garner. Krydsafkøling er derimod en generel køleproces, der anvendes til at stabilisere filamenter og bevare deres molekylære orientering og fysiske egenskaber i forskellige typer af filamentgarnproduktion.
Opslagstidspunkt: 05. juni 2023